Prosés Tempa Huntu & Adaptor Ember
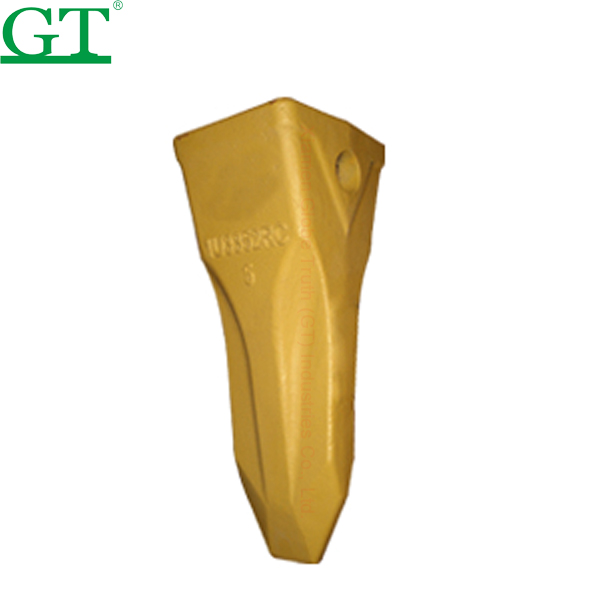
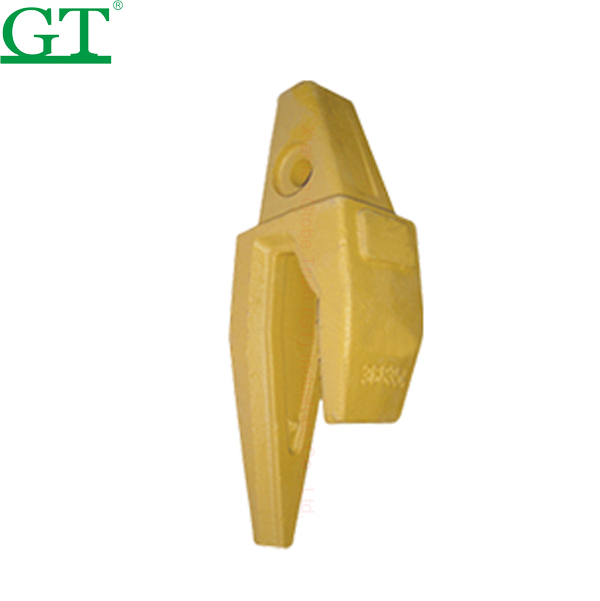
Urang sadayana terang yén sadaya coran investasi diwangun ku seueur prosedur manufaktur. Huntu ember CFS nganut téknik coran investasi, disebut ogé coran lilin leungit, kalebet injeksi pola lilin, perakitan tangkal, ngawangun cangkang, dewax, cor logam sareng perawatan pasca anu sanésna. Anu panggedénakaunggulan tina casting investasinyaéta éta tiasa kéngingkeun akurasi ukuran anu luhur, hasil akhir permukaan anu saé, sareng ngecor sadaya bentuk logam campuran anu rumit.
Di handap ieu prosés tuang huntu ember di pabrik pengecoran kami dina unggal léngkah:
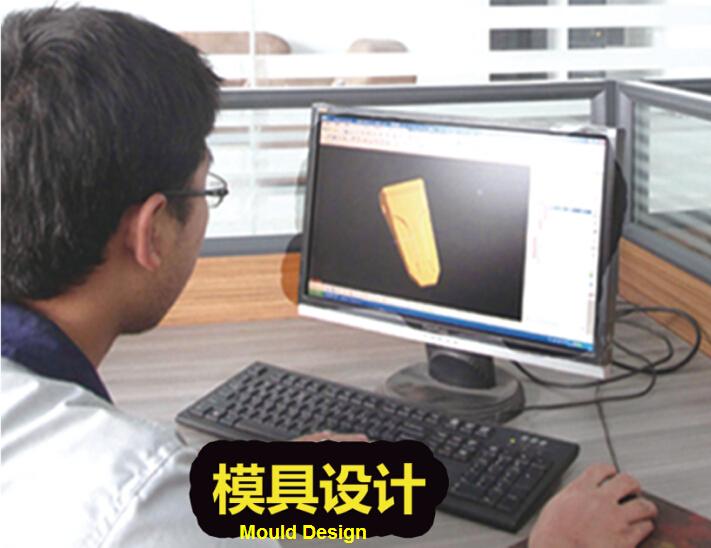
Léngkah 1. Rancang huntu ember dina rupa-rupa penampilan sareng diménsi numutkeun paménta pasar.
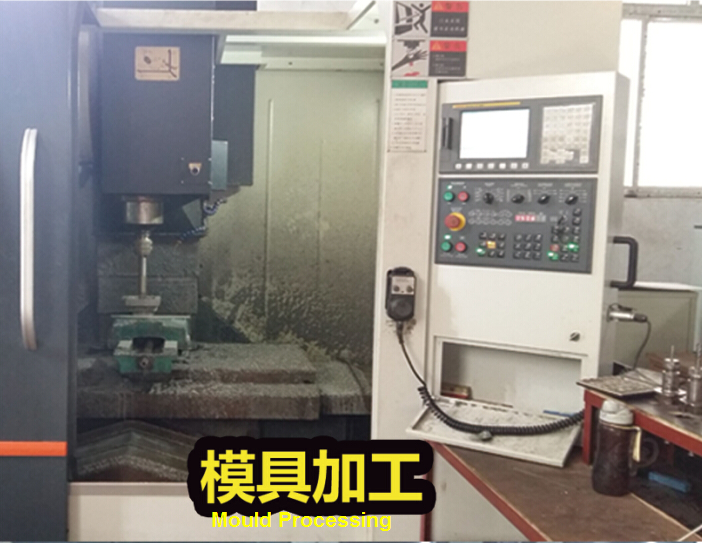
Léngkah 2. Dilengkepan ku alat pamrosésan kapang anu lengkep sareng tim téknis profésional, urang tiasa mesinparabotpikeun sagala rupa casting investasi, kalebet huntu ember.
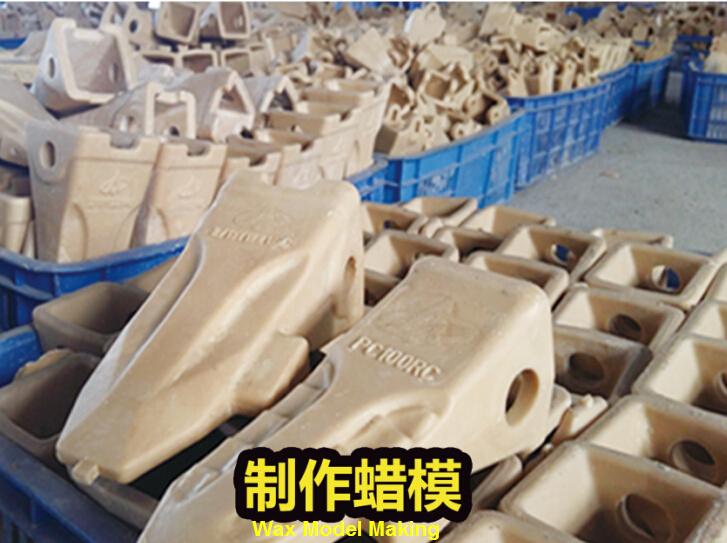
Léngkah 3. Nyieun pola lilin nyaéta léngkah munggaran pikeun ngecorhuntu emberPola lilin dianggo pikeun ngabentuk rongga cangkang refraktori. Janten pikeun ngahontal huntu ember anu kualitasna saé kalayan akurasi ukuran sareng permukaan anu saé, modél lilin éta sorangan kedah gaduh akurasi sareng permukaan anu saé. Tapi kumaha carana kéngingkeun pola lilin anu mumpuni? Salian ti ngarancang cetakan anu saé, urang tetep kedah milih bahan lilin anu saé sareng prosés pola lilin anu leres. Kaunggulan modél lilin ti CFS nyaéta titik lebur anu handap, permukaan anu saé sareng diménsi, kakuatan anu luhur sareng beurat anu hampang.
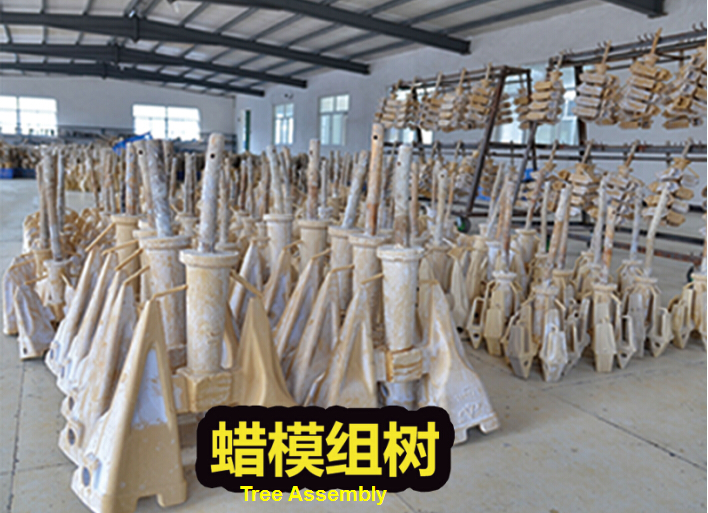
Léngkah 4. Perakitan tangkal nyaéta prosés nempelkeun pola lilin tina huntu ember kana sistem pager sprue.
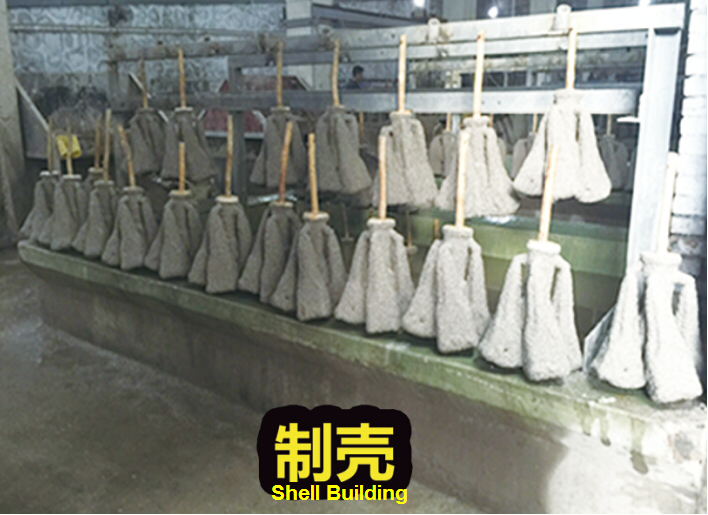
Léngkah 5. Prosedur utama pikeun ngawangun cangkang ngawengku:
a. Unoil tina rakitan tangkal–Pikeun ningkatkeun kamampuan ngabaseuhan lapisan, urang kedah miceun minyak permukaan modél lilin.
b. Nyelupkeun rakitan tangkal kana lapisan keramik teras nyemprotkeun keusik kana permukaanana.
c. Garingkeun sareng keraskeun lambaran keramik. Unggal waktos lapisan lambaran keramik kedah dikeringkeun sareng dikeraskeun.
d. Saatos cangkang keramik parantos keras, urang kedah miceun kapang lilin tina cangkangna, prosés ieu disebut dewax. Numutkeun kana sababaraha metode pemanasan, aya seueur cara dewax, anu paling sering dianggo nyaéta metode uap tekanan anu sami.
e. cangkang keramik panggang
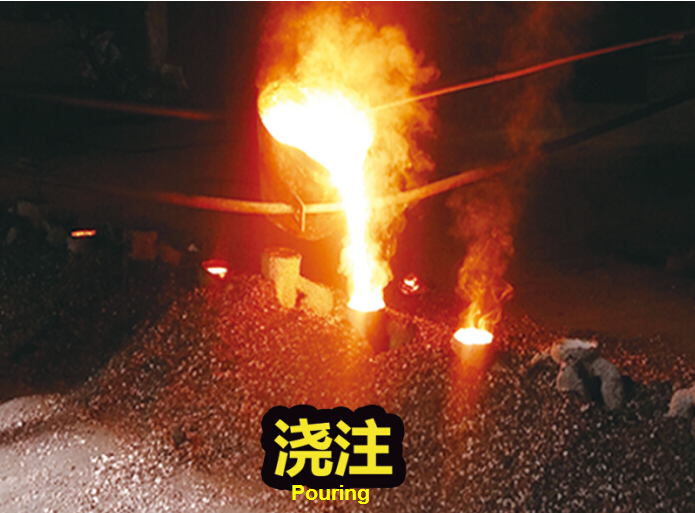
Léngkah 6. Tuangkeun campuran logam cair pikeun ngeusian rongga cangkangna.
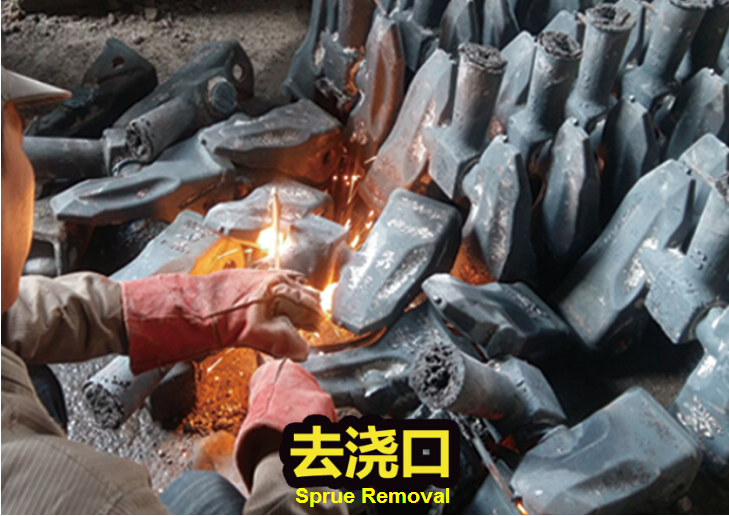
Léngkah 7. Ngabersihkeun huntu ember tuang, kalebet miceun cangkang, bagian sprue, bahan refraktori anu napel sareng ngabersihkeun saatos perlakuan panas sapertos sisik.
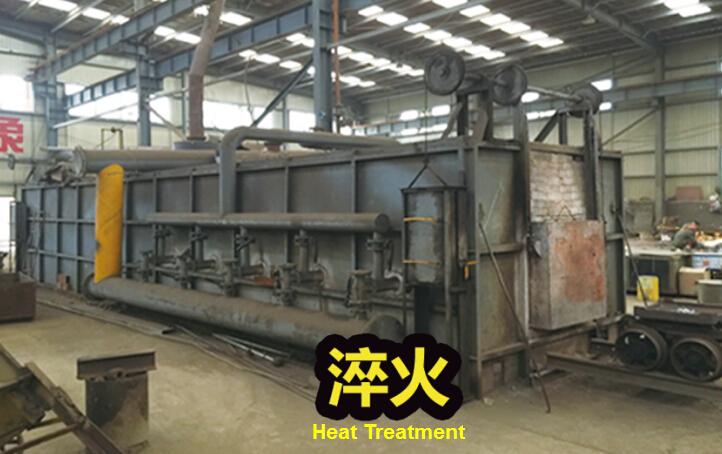
Léngkah 8. Saatosperlakuan panas, struktur organisasi huntu ember bakal seragam, sareng résistansi ngagem bakal ningkat pisan, supados umur layanan bakal ningkat dua kali tibatan sateuacanna.
Léngkah 9. Ku cara mariksa sacara lengkep sipat bahan sareng mékanis pikeun huntu ember, urang tiasa sacara efektif nyegah produk anu teu mumpuni dipasarkan.
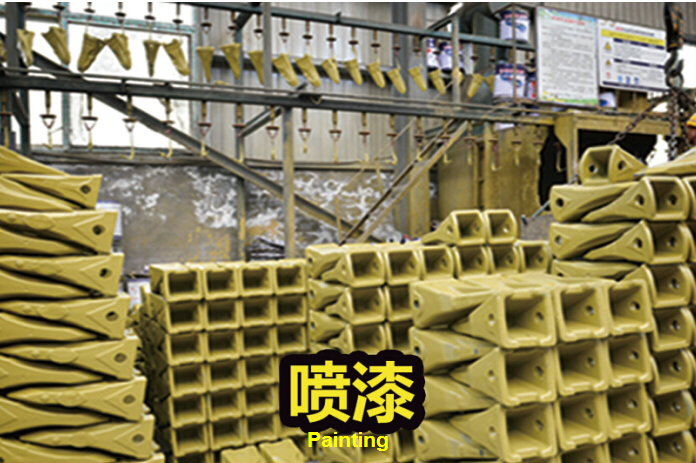
Léngkah 10. Ngalukis nganggo warna sapertos konéng, hideung, héjo, jsb. supados cocog sareng mérek sareng mesin anu béda.
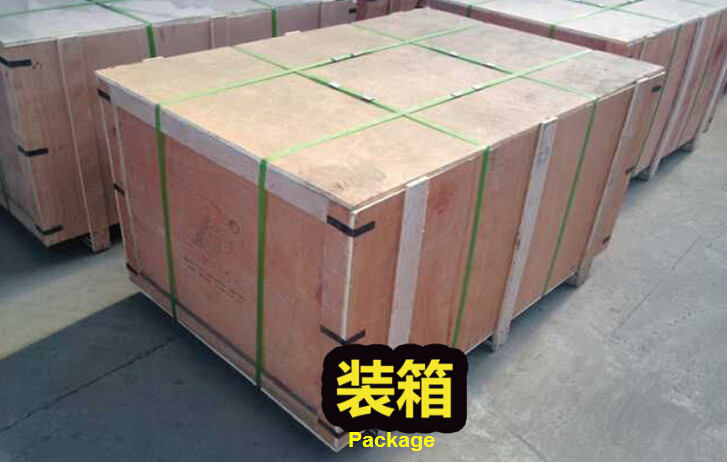
Léngkah 11. Bungkus huntu ember dina wadah kai standar tina karusakan naon waé teras kirimkeun ka konsumén urang.